


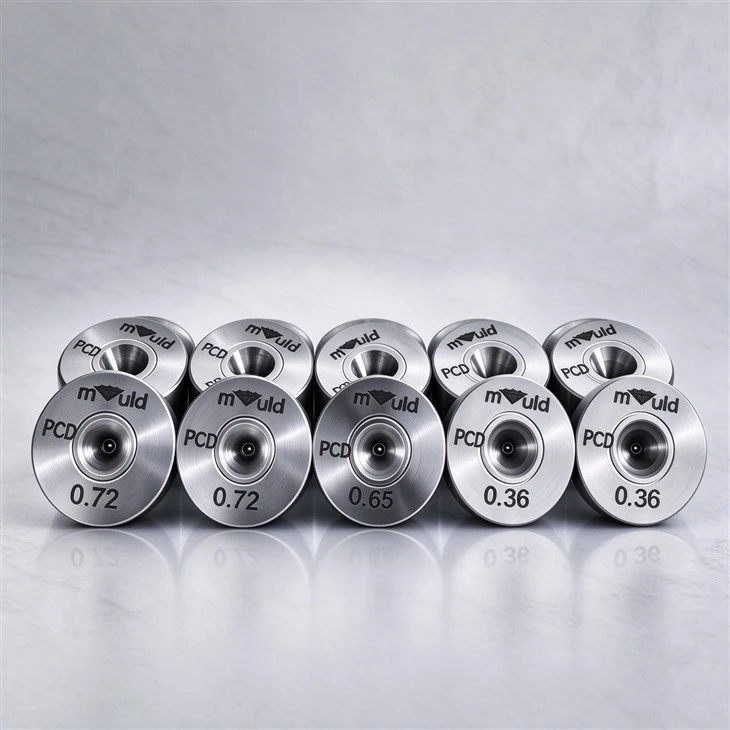
Matryca do ciągnienia drutu monodiamentowego to matryca ciągnąca, której rdzeń stanowi pojedynczy, ciągły kryształ diamentu. Nazywana również matrycą diamentową monokrystaliczną, matrycą diamentową monokrystaliczną, matrycą MCD lub matrycą SSCD, jest produkowana z syntetycznego diamentu hodowanego w warunkach wysokiego ciśnienia/wysokiej temperatury (HPHT), a następnie wiercona laserowo i polerowana ultradźwiękowo do lustrzanego wykończenia.
Ponieważ rdzeń nie ma granic ziaren, spoiwa metalicznego ani wad kamienia naturalnego, otwór utrzymuje swoją średnicę przez miliony metrów i zapewnia najniższe tarcie przy ciągnięciu spośród wszystkich materiałów matrycy. Matryce monodiamentowe są standardem branżowym do ciągnienia cienkiego i bardzo cienkiego drutu o średnicy poniżej około 1,5 mm - drutu miedzianego i cynowanego, złotego i srebrnego, drutu spawalniczego, wolframu, molibdenu, stali nierdzewnej i drutu platerowanego.
Kluczowe wnioski dla zespołów zakupowych
Tworzywo:diament monokrystaliczny=diament monokrystaliczny (pojedynczy kryształ). Jedna ciągła sieć krystaliczna, zerowa faza spoiwa, zero wyciągania ziaren.
Słodki punkt:cienki i bardzo cienki drut z0,015 mm do 1,5 mm(0,0006" do 0,059"). Większość sklepów z matrycami standaryzuje diamenty mono o średnicy poniżej 0,5 mm.
Logika kosztów:najniższe tarcie i najlepsze wykończenie otworu ze wszystkich materiałów matrycy; wyższą cenę jednostkową rekompensuje radykalnie dłuższa żywotność, mniej pęknięć drutu i mniejsza ilość złomu metali szlachetnych.
Cykl życia:monodiamentowe matryce można ponownie nawiercać i ponownie polerować do następnego rozmiaru - użyteczna matryca rzadko jest złomowana przed 3–6 ponownymi cięciami.
Uważaj:Diament monokrystaliczny jest kruchy. Prawidłowe ustawienie, przefiltrowany smar i czysty wchodzący pręt mają tutaj większe znaczenie niż w przypadku PCD lub węglika.
Pięć technicznych powodów, dla których monodiament przewyższa inne materiały na matryce
1Ciągła krata
Jeden kryształ oznacza równomierne zużycie na całym obwodzie. Brak wyciągania ziaren, brak wypłukiwania spoiwa, brak utraty okrągłości przez cały okres użytkowania matrycy.
2Najwyższa przewodność cieplna
Diament przewodzi ciepło z mocą około 2000 W/(m·K). Odprowadzanie ciepła przez rdzeń zamiast do drutu, chroniąc stan, powłokę i metalurgię powierzchni.
3Wykończenie otworu lustrzanego
Otwory wypolerowane do Ra Mniejsze lub równe 0,02 µm tarcia przy skrawaniu i siły ciągnienia, eliminujące mikrorysy, które później ujawniają się jako defekty powłoki lub wady wiązania.
4Stabilność wymiarowa
Średnica otworu ledwo przekracza miliony metrów, więc średnica drutu, którą kwalifikujesz pierwszego dnia, jest średnicą uzyskaną w dniu 300.
5Ekstremalna twardość
HV 9 000–10 000 sprawia, że mono nadaje się do materiałów ściernych i twardych, takich jak wolfram, molibden i stopy wysokowęglowe.
6Redukuj ekonomię
Kiedy przepust się zużyje, rdzeń jest ponownie nawiercany do następnego rozmiaru i przywracany do użytku – drugie i trzecie życie w ramach jednego zamówienia.
Specyfikacje matrycy monodiamentowej
Poniższa tabela przedstawia naszą standardową ofertę syntetycznych diamentów monokrystalicznych. Niestandardowe otwory, osłony i profile produkowane są według rysunku dla maszyn OEM i maszyn jednodrutowych.
| Parametr | Specyfikacja |
|---|---|
| Materiał rdzenia | Syntetyczny diament monokrystaliczny (HPHT, orientacja (111)); Naturalny diament dostępny na zamówienie |
| Zakres przysłony (otworu). | 0,015 mm – 1,50 mm (0,0006" – 0,059") |
| Tolerancja otworu | ±0,0005 mm w zakresie ultradrobnym; ±0,001 – ±0,002 mm dla większych otworów |
| Okrągłość (nieokrągła) | Mniejsze lub równe 0,5 µm |
| Chropowatość powierzchni otworu | Ra Mniejsze lub równe 0,02 µm (polerowanie lustrzane) |
| Twardość rdzenia | HV 9 000 – 10 000 |
| Przewodność cieplna | ≈ 2,000 W/(m·K) |
| Tolerancja kąta redukcji | ±2 stopnie |
| Obudowa standardowa (powłoka zewnętrzna) | Ø25 × 8 mm / Ø25 × 10 mm / Ø28 × 12 mm / Ø28 × 16 mm - stal nierdzewna lub mosiądz |
| Koncentryczność obudowy | W promieniu 0,01 mm pomiędzy osią otworu a średnicą zewnętrzną obudowy |
| Zalecana redukcja powierzchni | 5 – 33 % w zależności od materiału drutu (patrz tabela doboru poniżej) |
| Zachowanie temperaturowe | Wysoka stabilność termiczna - odpowiednia do ciągnienia na gorąco wolframu |
| Usługa ponownego cięcia/polerowania | Obsługiwane - rdzeń ponownie nawiercony do następnego rozmiaru |
| Minimalna ilość zamówienia | 1 sztuka - rozmiary standardowe (0,20 / 0,25 / 0,30 / 0,35 / 0,40 mm) dostępne w magazynie |
Geometria otworu: pięć stref decydujących o jakości drutu
Monodiamentowa matryca to nie tylko dziura. Jego wydajność wynika z pięciostrefowego profilu wykonanego w krysztale. Jeśli źle dobierzesz kąt redukcji lub długość łożyska, nawet nieskazitelny diament będzie powodował drgania, owalność lub pęknięcia drutu.

Kąt redukcji i długość łożyska w zależności od materiału drutu
Użyj tej tabeli jako punktu wyjścia przy określaniu matrycy monodiamentowej. Wartości są typową praktyką branżową i na żądanie zostaną dostosowane do Twojej maszyny ciągnącej, prędkości i harmonogramu wydłużenia.
| Materiał drutu | Mieszanie | Redukcja Zalecana geometria matrycy w zależności od kąta materiału drutu | Długość łożyska |
|---|---|---|---|
| Goły drut miedziany | Dobrze zmieszane | 18 stopni ± 2 stopnie | 40 % ± 10 % |
| Drut aluminiowy | Dobrze zmieszane | 20 stopni ± 2 stopnie | 25 % ± 10 % |
| Miedź cynowana lub posrebrzana | Bardzo dobrze wymieszane | 20 stopni ± 2 stopnie | 20 % ± 10 % |
| Drut ze stali nierdzewnej | Lekko zmieszane | 14 stopni ± 2 stopnie | 50 % ± 10 % |
| Drut wolframowy/molibdenowy | Lekko zmieszane | 14 stopni ± 2 stopnie | 50 % ± 10 % |
| Mosiądz/stal miedziowana | Lekko zmieszane | 12 stopni ± 2 stopnie | 35 % ± 10 % |
Diament mono vs PCD vs nanopowłoka vs węglik wolframu
Wybór materiału matrycy to decyzja dotycząca kosztów cyklu życia, a nie decyzja dotycząca ceny za sztukę. Poniższa matryca porównuje cztery produkowane przez nas materiały według kryteriów, które faktycznie wpływają na koszt na tonę pobranej.
| Kryteria | Diament mono/monokrystaliczny | PCD (polikrystaliczny) | Węglik pokryty nano | Węglik wolframu |
|---|---|---|---|---|
| Struktura | Jeden ciągły kryształ, bez spoiwa | Spiekane mikrokryształy + spoiwo Co | Warstwa nanodiamentu CVD na podłożu WC | Ziarna WC + spoiwo Co |
| Twardość | HV 9 000–10 000 | HV 6 000–8 000 | HV 4 000–6 000 | HV 1300–1800 |
| Wykończenie otworu | Ra Mniejszy lub równy 0,02 µm (lustro) | Bardzo dobry | Bardzo dobry | Dobry |
| Stabilność wymiarowa | Znakomity - dryft submikronowy na milionach m | Doskonały | Dobry | Umiarkowane – dryfuje w miarę zużycia |
| Przewodność cieplna | Najwyższy (≈2000 W/m·K) | Wysoki | Dobry | Umiarkowany |
| Odporność na pękanie | Niska – krucha, krytyczna dla wyrównania | Bardzo dobry | Wysoki | Wybitny |
| Najlepszy rozmiar drutu | 0,015 – 1,5 mm | 0,10 – 2,5 mm | 0,05 – 2,5 mm | 0,10 – 6,0 mm+ |
| Typowe przewody | Drut wiążący, drobna Cu, wolfram, stal nierdzewna, metale szlachetne | Cu, Al, mosiądz, stal nierdzewna, biegi wysokoobrotowe | Drut spawalniczy, sznur oponowy, skrętka | Stal, drut spawalniczy, obróbka zgrubna wielkogabarytowa |
| Można ponownie przyciąć/ponownie wypolerować | Tak – wiele ponownych cięć | Tak, ograniczone | Nie - warstwa powlekana jest zużyta | Tak – łatwe i powtarzalne |
| Względny koszt jednostkowy | Wysoki | Średnio-wysoki | Średnio-wysoki | Niski |
| Najlepiej stosować | Ultracienki i cienki drut, którego wykończenie i stała średnica nie podlegają negocjacjom | Ciągnienie metali nieżelaznych i stali nierdzewnej o dużej objętości | Drut ścierny, w przypadku którego węglik zużywa się zbyt szybko | Przejścia zgrubne, duże średnice, odporność na uderzenia |
Praktyczna zasada wyboru
Roughing / large gauge (>1,5 mm):węglik wolframu zapewniający wytrzymałość i koszt.
Średnie i duże ilości metali nieżelaznych:PCD zapewniająca trwałość i produktywność.
Wykończenie i bardzo cienka (<1.5 mm, often <0.5 mm):monodiamentowy dla wykończenia, precyzji i stabilności.
Najlepsza praktyka:Najbardziej wydajne linie mieszają materiały w tym samym bloku – najpierw węglik, PCD w środku, monodiament w końcowych przejściach.

Tam, gdzie stosowane są matryce diamentowe mono
Matryce monodiamentowe są stosowane wszędzie tam, gdzie powierzchnia drutu, średnica drutu lub wartość surowca powodują, że złom jest niedopuszczalny.
Sektory zastosowań
Elektronika i klejenie
Złoty i miedziany drut połączeniowy, drut półprzewodnikowy, przewodnik o wysokiej czystości do złączy i czujników.
Magnes i drut emaliowany
Drobna i bardzo cienka miedź goła i cynowana do silników, transformatorów, cewek indukcyjnych i uzwojeń trakcyjnych pojazdów elektrycznych.
Oświetlenie i ogrzewanie
Drut z włókna wolframowego i molibdenowego, drut oporowy, drut termopary, przewód halogenowy i LED.
Urządzenia medyczne
Prowadnik, oplot cewnika, drut implantacyjny i ortodontyczny, w przypadku których integralność powierzchni jest wymogiem regulacyjnym.
Metale szlachetne
Drut złoty, srebrny, platynowy i rodowy do biżuterii, anod galwanicznych i instrumentów precyzyjnych - gdzie liczy się każdy gram złomu.
Stopy specjalne
Stal nierdzewna, drut platerowany i platerowany, stopy niklu, bimetal termostatyczny i drut z pamięcią kształtu.
Jak wykonujemy i weryfikujemy każdą monodiamentową matrycę
Nasz zakład w Hejian produkuje narzędzia diamentowe i węglikowe od 1962 roku. Każda matryca monodiamentowa przechodzi przez tę samą kontrolowaną sekwencję:
Wybór i orientacja kryształów
Monokryształ HPHT jest sprawdzany i ustawiany tak, aby wywiercony otwór przebiegał wzdłuż optymalnego kierunku krystalograficznego.
Wiercenie laserowe
Otwór jest wiercony nieco podwymiarowo, co pozwala na usługę ponownego cięcia, która wydłuża żywotność matrycy.
Kształtowanie ultradźwiękowe
Zawiesina diamentowa i ukształtowane igły wycinają stożek wejściowy, kąt smarowania, kąt redukcji i odcięcie wsteczne do określonego profilu.
Polerowanie lustrzane
Powierzchnia łożyska i strefa redukcji są polerowane do Ra mniejszego lub równego 0,02 µm.
Kontrola optyczna
Przed obudowę sprawdza się średnicę otworu, okrągłość, koncentryczność i profil przy dużym powiększeniu.
Obudowa i oznakowanie
Rdzeń jest wciskany i wklejany w obudowę ze stali nierdzewnej lub mosiądzu, a następnie oznaczany jest jego rozmiarem.
Nagraj i wypuść
Wyniki kontroli protokołowane są z zamówieniem i wydawane wraz z przesyłką.
Dlaczego huty drutu wybierają nasze monodiamentowe matryce
Sześć dekad tworzenia matryc
Założona w 1962 roku jako fabryka diamentowych matryc Tangzhuang. Pierwszą krajową matrycę do gwoździ zbudowaliśmy w Chinach w 1981 roku i od tego czasu zajmujemy się projektowaniem matryc drucianych.
Certyfikowany system jakości
Certyfikat ISO 9002 od 2000 r., wewnętrzne wiercenie laserowe, kształtowanie ultradźwiękowe i metrologia optyczna pod jednym dachem.
Eksportuj historię swoich osiągnięć
Regularne wysyłki do Singapuru, Malezji, Indonezji i Hongkongu, ze wsparciem technicznym w języku angielskim przez cały cykl zapytania i ponownego zamówienia.
Często zadawane pytania:
Jakie rozmiary drutu można narysować za pomocą monodiamentowej matrycy?
Nasz standardowy asortyment obejmuje średnice od 0,015 mm do 1,5 mm (0,0006” do 0,059”). W praktyce diament mono dominuje poniżej około 0,5 mm, gdzie precyzja otworu i wykończenie powierzchni decydują o tym, czy drut przejdzie dalej, podczas łączenia, platerowania czy nawijania. Powyżej 1,5 mm PCD lub węglik wolframu zwykle zapewniają lepszą wartość.
Czy powinienem wybrać diament mono czy PCD?
Wybierz monodiament, gdy priorytetem jest najlepsze możliwe wykończenie powierzchni, najwęższa i najbardziej stabilna tolerancja otworu lub gdy materiał drutu jest szlachetny lub twardy. Wybierz PCD, jeśli potrzebujesz większej odporności na pękanie, przetwarzaj wiele różnych materiałów na jednej linii lub chcesz najniższego kosztu za tonę w przypadku średnich i większych grubości. Wiele młynów używa obu w tym samym bloku.
Czy zużytą matrycę diamentową można naprawić lub zmienić jej rozmiar?
Tak. Zużyte matryce mono są do nas zwracane, rdzeń jest ponownie nawiercany i polerowany do następnego większego rozmiaru, a matryca ponownie wchodzi do produkcji. Matryca jest zwykle przecinana od trzech do sześciu razy, zanim osiągnie ostateczny rozmiar, co znacznie obniża efektywny koszt na narysowany metr. Matryce z nanopowłoką nie mogą być ponownie docinane, ponieważ powłoka ulega zużyciu podczas użytkowania.
Jak długo wytrzymuje matryca monodiamentowa?
Trwałość mierzona jest w metrach ciągnienia, a nie w czasie kalendarzowym i zależy od materiału drutu, zawartości ścierniwa, prędkości ciągnienia, smaru i wydłużenia. Rysując czystą, miękką miedź, matryca mono może sięgać milionów metrów. Ciągnięcie materiału ściernego lub słabo oczyszczonego znacznie go skraca. Po poznaniu parametrów drutu i maszyny otrzymasz realistyczną ocenę trwałości.
Popularne Tagi: monodiamentowe matryce do ciągnienia drutu, Chiny monodiamentowe matryce do ciągnienia drutu producenci, dostawcy, fabryka, Mono Diamond Wire Drawning Dies, matryce z monokrystalicznego diamentu, Matryce z pojedynczego kryształu diamentowego, Matryce z pojedynczego kryształu diamentowego do ciągnienia drutu, Matryce do ciągnienia drutu z pojedynczego kryształu diamentowego


